





Como cortar aço inoxidável com tecnologia a laser de forma eficaz
O corte a laser em aço inoxidável oferece alta precisão, produtividade e repetibilidade tanto para chapas finas quanto para placas grossas. No entanto, o aço inoxidável possui alta resistência, superfície reflexiva e forte retenção de calor. Portanto, um corte limpo depende da máquina adequada, do gás auxiliar, dos parâmetros corretos e da manutenção adequada.
1. Escolha a máquina de corte a laser adequada.
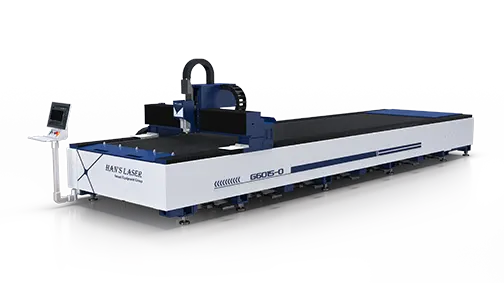
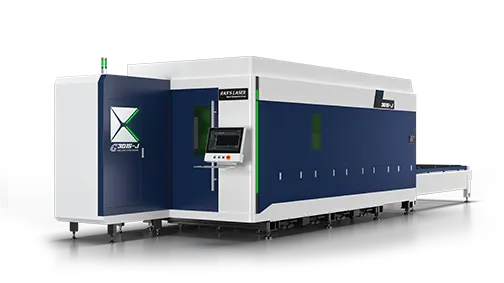
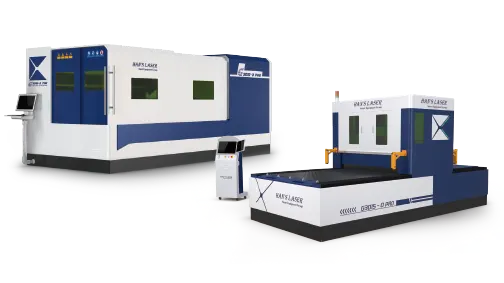
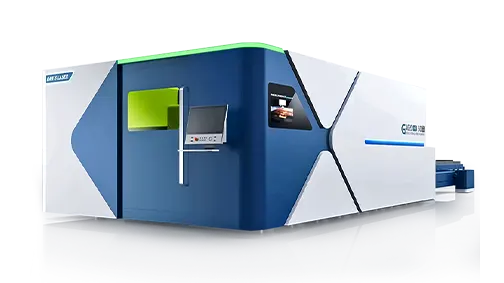
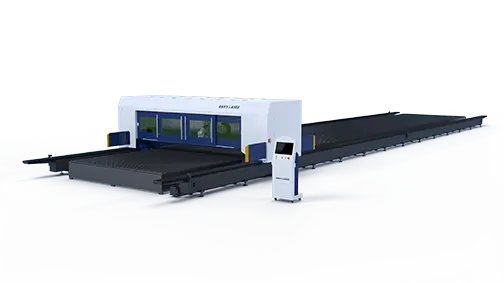
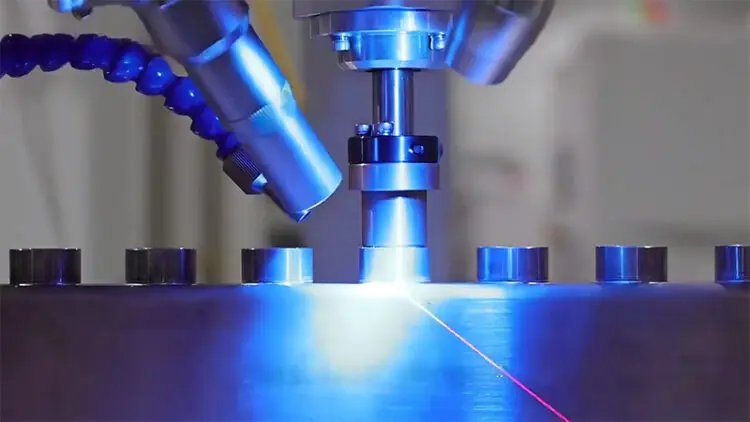
Escolher a máquina certa é o primeiro passo. As máquinas de corte a laser de aço inoxidável da Han's Laser são projetadas para aplicações exigentes que requerem operação estável, controle preciso de movimento e qualidade de corte consistente.
Ao selecionar uma máquina, considere:
•Aço inoxidável, como o 304 ou o 316
•Espessura do material e tamanho máximo da placa
•Velocidade e volume de produção necessários
•Potência do laser e qualidade do feixe
• Rigidez da máquina e precisão de posicionamento
• Funções de autofoco e detecção de altura
• Capacidade de pressão e fluxo do gás auxiliar
• Software para aninhamento, perfuração e criação de caminhos de corte
•Serviço de suporte técnico e manutenção
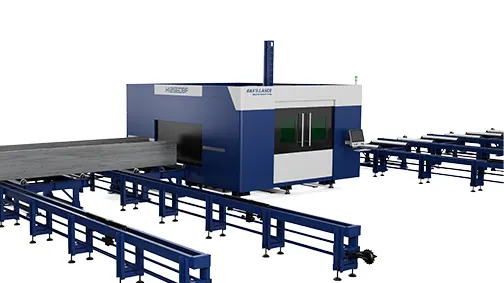
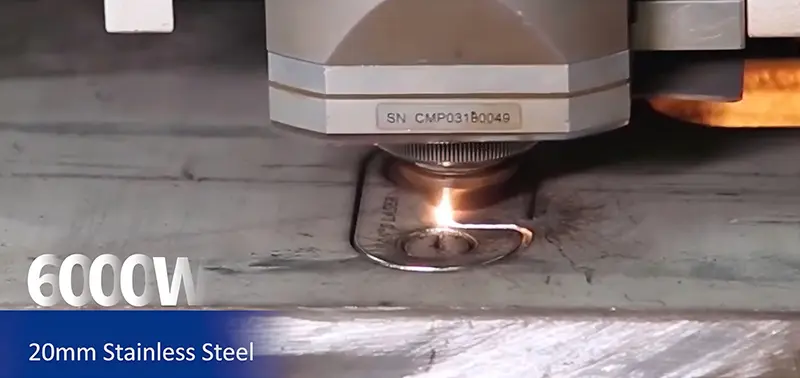
Para chapas espessas de aço inoxidável, a potência por si só não basta. Uma estrutura rígida da máquina, fornecimento estável de gás de alta pressão, perfuração confiável, controle preciso da altura e gerenciamento térmico eficaz também são essenciais. Essas características ajudam a reduzir a penetração incompleta, a formação de escória, a deformação e o tempo de inatividade.
Um teste de corte representativo, utilizando a especificação, espessura, geometria da peça e tolerância reais do cliente, é a melhor maneira de avaliar uma máquina.
2. Ajuste os parâmetros de corte
Potência do laser e velocidade de corte
A potência e a velocidade devem ser compatíveis com a qualidade e a espessura do aço inoxidável. Potência insuficiente ou velocidade excessiva podem causar penetração incompleta e formação excessiva de escória. Potência excessiva ou velocidade muito baixa podem aumentar a entrada de calor, alargar o corte e causar descoloração ou distorção.
O corte de chapas grossas normalmente exige maior potência do laser, velocidade mais lenta, maior pressão do gás auxiliar e perfuração cuidadosamente controlada. Os operadores devem começar com os parâmetros recomendados pelo fabricante e confirmá-los com um cupom de teste.
Gás de assistência e pressão
O gás auxiliar remove o metal fundido da fenda de corte e afeta diretamente a qualidade da borda.
•O nitrogênio é comumente usado para obter uma borda brilhante, limpa e livre de óxidos, especialmente antes da soldagem, polimento ou pintura.
•O oxigênio pode ser adequado para aplicações selecionadas, mas causa oxidação e altera a aparência das bordas.
•O ar comprimido pode funcionar para algumas aplicações menos críticas em termos de aparência, após testes.
Placas grossas geralmente exigem maior fluxo de gás e pressão mais alta do que placas finas. Verifique a pureza do gás, a estabilidade da pressão, as mangueiras, as conexões e possíveis vazamentos. Alta pressão não compensa uma linha de gás obstruída ou um regulador subdimensionado.
Posição do bocal e do foco
O bico deve ser compatível com a espessura do material, a estratégia de gás e a cabeça de corte. Um bico bloqueado, danificado ou descentrado pode causar fluxo de gás irregular e rebarbas excessivas.
A posição do foco afeta a penetração e a qualidade da borda. Para materiais mais espessos, o foco geralmente é ajustado mais abaixo na chapa, mas a posição correta depende de todo o processo. Utilize parâmetros de máquina validados em vez de uma única configuração de foco para todas as espessuras.
Piercing
A perfuração é especialmente importante para aço inoxidável espesso. Uma perfuração instável pode danificar o bico ou a janela protetora e criar defeitos no início do corte.
Ajuste a potência de perfuração, o tempo, a altura, a pressão do gás e a distância de entrada conforme necessário. Placas espessas geralmente se beneficiam de uma perfuração controlada ou em vários estágios, em vez de aplicar imediatamente condições de corte total.
3. Otimize o percurso de corte
Um planejamento de trajetória eficiente melhora a produtividade e controla o acúmulo de calor.
• Utilize o aninhamento para melhorar o aproveitamento do material.
• Minimize deslocamentos rápidos e cortes repetidos.
• Selecione uma sequência adequada para as características internas e os contornos externos.
• Distribua os cortes pela folha para evitar o superaquecimento localizado.
• Utilize cabos de entrada, cabos de saída ou microconexões adequados quando necessário.
•Apoie e fixe a folha para evitar movimentos ou deformações.
Essas medidas são particularmente importantes para chapas grandes ou espessas, onde o calor pode afetar a precisão dimensional.
4. Verifique a máquina antes de cortar.
Antes da produção:
✔ Confirme se o feixe está centralizado no bocal.
✔ Inspecione a janela de proteção quanto a contaminação ou danos.
✔ Verifique o tipo de bico, o diâmetro, a limpeza e o alinhamento.
✔ Verificar a detecção de altura e a distância de segurança.
✔ Confirme a pureza do gás, a pressão, o fluxo e as conexões.
✔ Certifique-se de que o lençol esteja plano, limpo e devidamente apoiado.
✔ Remova o excesso de resíduos da mesa de corte.
A inspeção regular da janela de proteção, do bocal, das linhas de gás e da cabeça de corte é essencial para um desempenho estável.
5. Teste e inspecione o corte.
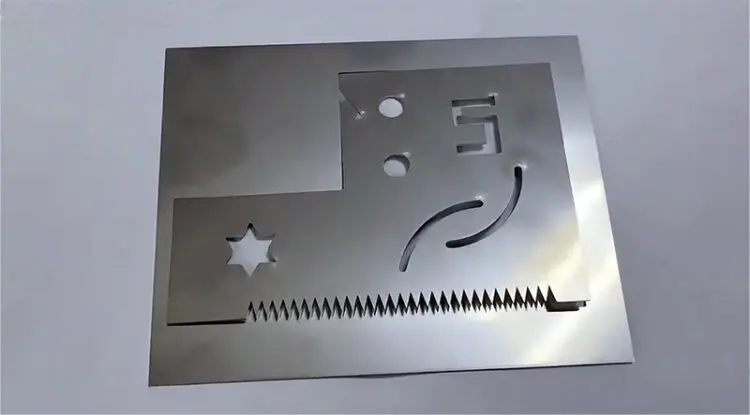
Faça um corte de teste antes de processar um novo lote de material, seja ele de determinada qualidade, espessura ou tipo. Inspecione:
•Penetração completa
• Rebarbas e escória na borda inferior
• Rugosidade e estrias nas bordas
• Oxidação ou descoloração
•Largura e conicidade do corte
• Área afetada pelo calor
•Orifícios pequenos e cantos afiados
• Precisão dimensional
Se o resultado for insatisfatório, ajuste um parâmetro de cada vez. O acúmulo excessivo de escória no fundo pode ser causado por velocidade, potência, pressão do gás, foco, condição do bico ou suporte da lâmina — e não apenas pela velocidade.
Segurança e Manutenção
O corte a laser envolve luz intensa, calor, metal fundido, fumos, equipamentos em movimento e gás pressurizado. Siga os procedimentos de segurança do fabricante da máquina e as normas locais.
Utilize a cabine de segurança, os dispositivos de intertravamento, os equipamentos de proteção individual e o sistema de exaustão de fumos adequados. Nunca ignore os dispositivos de segurança. Inspecione regularmente a cabeça de corte, a janela de proteção, o bico, os filtros, as linhas de gás e a mesa. Uma alteração repentina na qualidade do corte pode indicar contaminação óptica, danos no bico, fornecimento instável de gás ou desgaste mecânico.
Conclusão
O corte a laser eficaz de aço inoxidável depende de mais do que apenas a potência do laser. Os fabricantes devem selecionar uma máquina estável, ajustar os parâmetros ao material, usar gás auxiliar adequado, controlar o foco e a penetração, otimizar o percurso de corte e realizar a manutenção dos sistemas óptico e de gás.
Tanto para chapas finas quanto para placas grossas, um corte de teste representativo é a melhor maneira de confirmar a velocidade, a qualidade da borda, a precisão e a adequação à produção. A Han's Laser pode auxiliar nessa avaliação, adequando a configuração da máquina e as recomendações de processo à aplicação específica do cliente.
Perguntas frequentes
Um laser de fibra consegue cortar aço inoxidável?
Sim. Os lasers de fibra são amplamente utilizados para corte de chapas e placas de aço inoxidável. A espessura e a velocidade de corte dependem da potência do laser, da qualidade do feixe, do gás auxiliar, do design da cabeça de corte, da qualidade do material e dos requisitos de qualidade da borda.
Qual é o melhor gás?
O nitrogênio é geralmente preferido para obter uma borda brilhante e livre de óxidos. Oxigênio ou ar comprimido podem ser adequados para aplicações específicas após testes.
Por que ficam rebarbas depois do corte?
Rebarbas podem resultar de um desequilíbrio entre velocidade, potência, foco, pressão do gás, condição do bico, distância de afastamento ou suporte do material. Chapas espessas exigem um controle especialmente cuidadoso das configurações de gás e perfuração.
Como reduzir a descoloração?
Utilize nitrogênio de alta pureza adequado, verifique se há vazamentos, mantenha o fluxo e a pressão corretos e controle a entrada de calor. A contaminação da superfície também pode afetar a cor da borda.


 Previous


 LET’S TALK


